Impianto automatico di sanificazione industriale: dal protocollo manuale a un sistema autonomo
Dopo aver individuato una problematica microbiologica, definito un protocollo di bonifica e verificato il risultato dell’intervento, per il cliente della precedente casa history si è aperta una nuova esigenza: come rendere quel trattamento più rapido, ripetibile e compatibile con l’operatività dello stabilimento?
La bonifica straordinaria aveva permesso di intervenire efficacemente sulla criticità riscontrata, ma ogni nuovo trattamento richiedeva la disponibilità di personale ACR, attrezzature dedicate e il coordinamento con le finestre di fermo del processo produttivo.
Da qui è nato il progetto di un impianto automatico di sanificazione industriale, sviluppato da ACR Ambiente nello stesso polo chimico-biologico e completamente personalizzato sulle caratteristiche dello stabilimento.
Per ragioni di riservatezza non vengono riportate informazioni identificative del cliente. Il progetto permette però di mostrare concretamente come un protocollo di sanificazione possa essere trasformato in un processo autonomo, programmabile e ripetibile.
Il problema iniziale: rendere la sanificazione disponibile quando serve
La bonifica straordinaria descritta nella precedente casa history aveva permesso ad ACR Ambiente e al cliente di individuare e verificare un protocollo adeguato alle caratteristiche del sito.
Rimaneva però un limite operativo.
Per ripetere il trattamento era necessario organizzare ogni volta un intervento esterno, coordinando personale, mezzi e attrezzature con le esigenze della produzione.
Le richieste potevano inoltre presentarsi con tempi molto stretti: un cambio di processo produttivo o una specifica necessità dello stabilimento potevano richiedere di intervenire rapidamente, anche all’interno di finestre temporali ridotte.
Le esigenze che hanno portato all’automazione erano quindi principalmente tre:
continuità operativa, tempestività e riduzione dei costi legati alla gestione degli interventi straordinari.
Per ACR significava dover garantire la disponibilità di operatori e attrezzature in tempi molto rapidi. Per il cliente significava invece dipendere dalla disponibilità di un fornitore esterno per un’attività diventata strategica all’interno del processo produttivo.
L’obiettivo è diventato quindi trasferire al Facility Management una maggiore autonomia, rendendo possibile effettuare i trattamenti quando realmente necessario, ad esempio durante le ore notturne o in occasione dei cambi di processo.
Cosa è stato fatto: automatizzare un protocollo già verificato
La progettazione dell’impianto non è partita da zero.
L’esperienza maturata durante la bonifica straordinaria aveva già permesso di conoscere le criticità dello stabilimento, individuare le aree più delicate, valutare le tipologie di formulato e comprendere dove fosse necessario concentrare maggiormente il trattamento.
Queste informazioni sono diventate la base per progettare la rete di distribuzione, stabilire il posizionamento degli ugelli e definire il sistema di dosaggio e miscelazione.
In altre parole, ACR non ha automatizzato semplicemente una nebulizzazione.
Ha trasformato un protocollo precedentemente testato in un processo gestibile attraverso un impianto fisso.
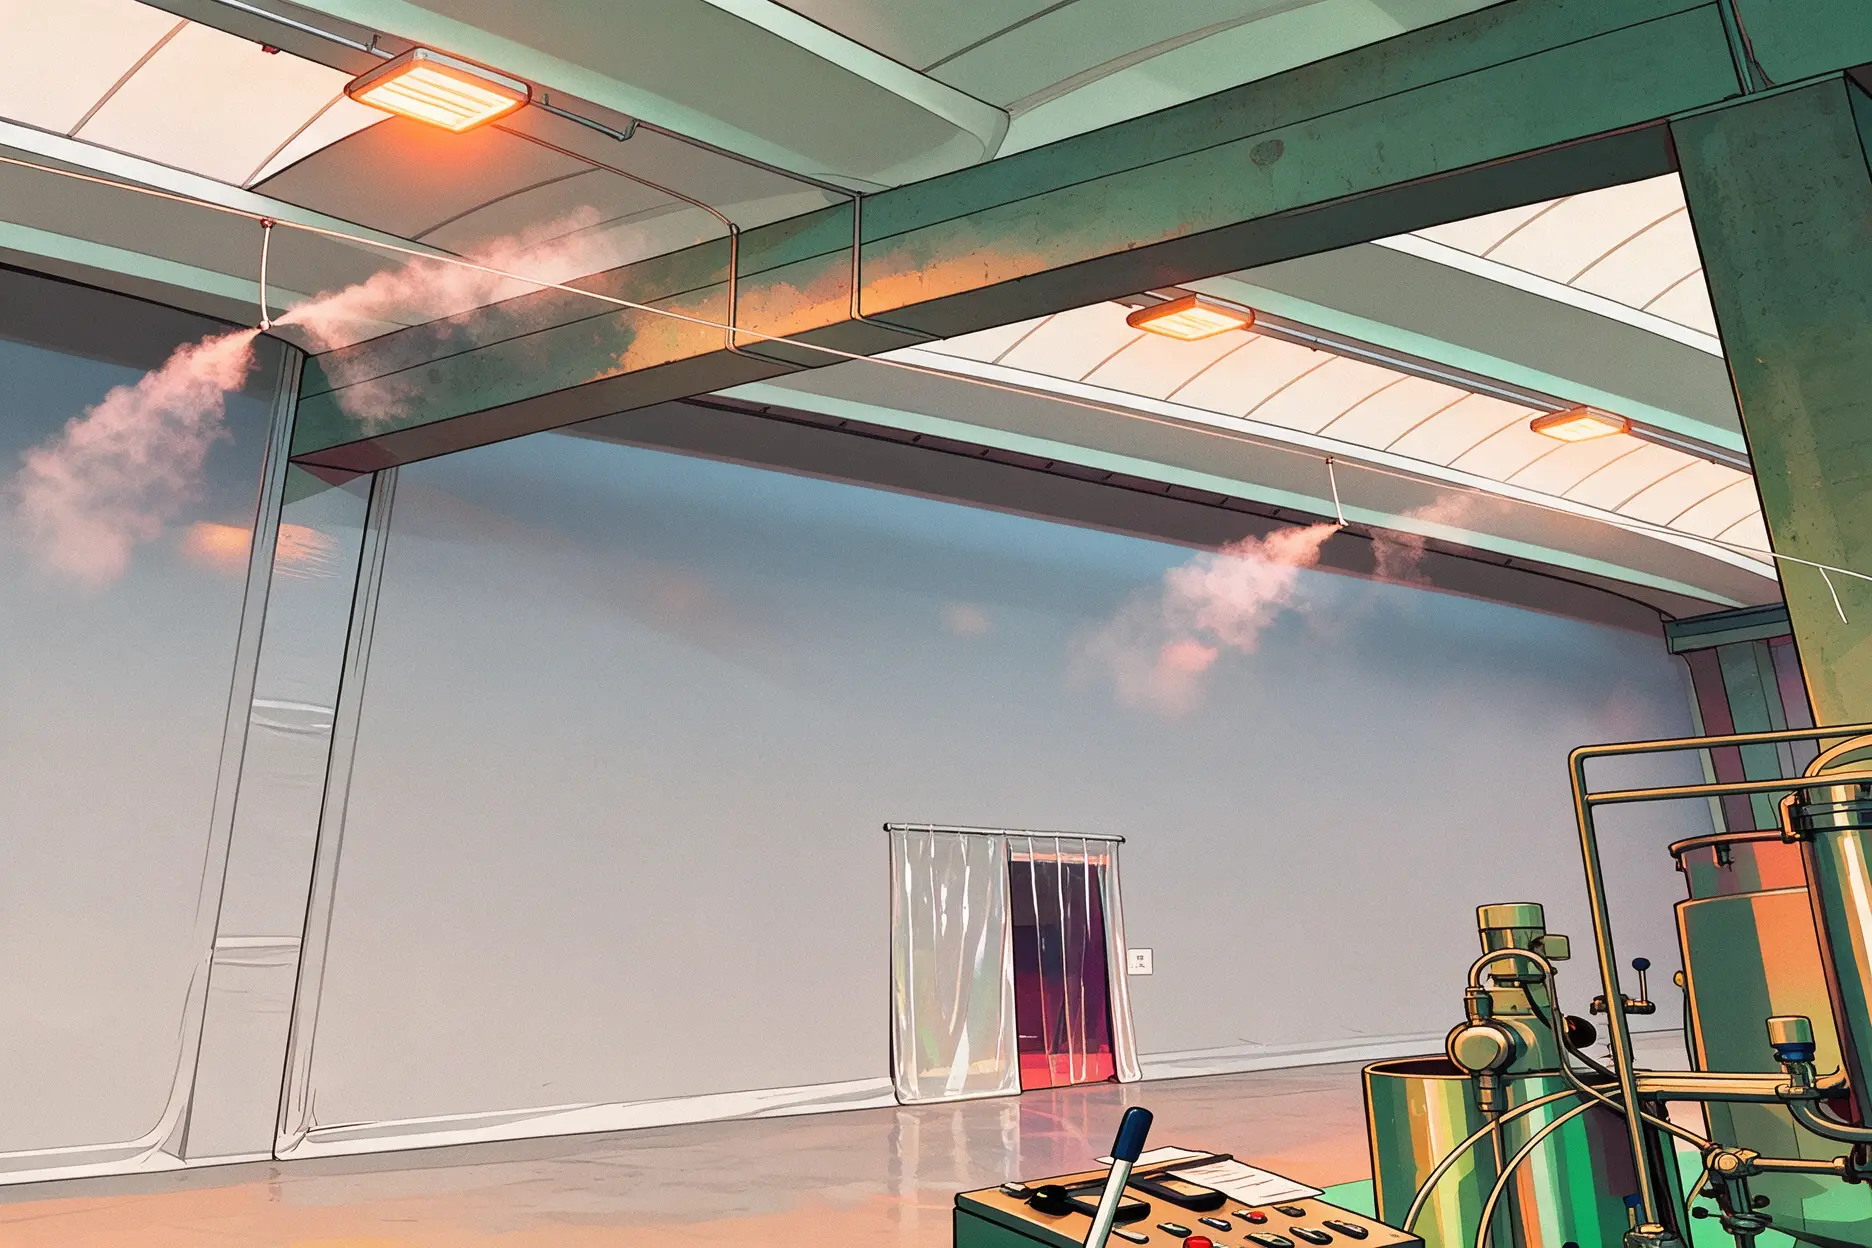
Tre linee indipendenti e circa 170 ugelli
Lo stabilimento presenta aree con caratteristiche ed esigenze differenti. Per questo non sarebbe stato efficace trattarlo come un unico ambiente.
L’impianto è stato suddiviso in tre linee indipendenti, per un totale di circa 170 ugelli:
- Linea 1 – logistica e produzione: circa 90 ugelli;
- Linea 2 – laboratorio di biologia: circa 60 ugelli;
- Linea 3 – area microbiologia: circa 20 ugelli.
Il sistema è inoltre predisposto per accogliere ulteriori 90 ugelli, così da poter accompagnare eventuali sviluppi futuri dello stabilimento.
La distribuzione degli ugelli non è stata effettuata semplicemente mantenendo una distanza uniforme.
Portata, posizione e orientamento sono stati definiti in funzione delle caratteristiche delle singole aree e della copertura da ottenere.
Nella zona produttiva sono stati inoltre predisposti specifici punti di erogazione in corrispondenza delle pilette di scarico, individuate come aree particolarmente delicate, per aumentare la capillarità del trattamento anche nei punti più difficili da raggiungere.
Due serbatoi e due pompe dosatrici per gestire protocolli differenti
Una delle principali difficoltà tecniche riguardava la gestione dei diversi formulati previsti dal protocollo.
L’impianto è stato quindi progettato con due serbatoi separati per i prodotti concentrati, associati a due pompe dosatrici.
I principi attivi rimangono separati durante lo stoccaggio. È il sistema di dosaggio e miscelazione a preparare la soluzione secondo il programma impostato, per poi inviarla alla linea selezionata.
Il protocollo prevede attualmente formulazioni basate su perossido di idrogeno e formulazioni a base di acido peracetico e perossido di idrogeno, già sottoposte a valutazione tecnica e documentale insieme al cliente.
La separazione dei prodotti durante lo stoccaggio risponde a esigenze operative e di sicurezza e lascia contemporaneamente maggiore flessibilità nella gestione futura dei formulati, sempre nel rispetto delle compatibilità dell’impianto, delle schede tecniche e delle modalità d’impiego previste.
Due protocolli di dosaggio, tre linee: sei combinazioni operative
A valle del sistema di dosaggio è stato realizzato un box di distribuzione con tre elettrovalvole, attraverso il quale il trattamento può essere indirizzato verso le diverse linee dello stabilimento.
La combinazione tra i due circuiti di dosaggio e le tre linee di distribuzione consente di ottenere sei differenti combinazioni operative utilizzando un unico sistema di pressurizzazione.
Il Facility Management può quindi definire:
AREA DA TRATTARE → PROTOCOLLO → CICLO → TEMPI → AVVIO
La soluzione ha evitato di dover duplicare completamente l’impianto per ogni zona e per ogni prodotto, contenendo spazio occupato, componentistica e costi di realizzazione.
Miscelazione e distribuzione gestite automaticamente
Una volta selezionato il ciclo, la centralina gestisce le operazioni previste dal programma.
Il sistema provvede al dosaggio del formulato, alla miscelazione con l’acqua e alla successiva distribuzione attraverso la linea scelta.
Un protocollo che, durante la bonifica straordinaria, richiedeva l’organizzazione di personale e attrezzature può così essere trasformato in una sequenza operativa programmabile e ripetibile.
L’impianto può essere utilizzato nelle finestre più compatibili con l’attività dello stabilimento, comprese le ore notturne o i momenti di cambio del processo produttivo.
Gestione tramite smartphone
Per rendere il sistema realmente autonomo anche nell’utilizzo quotidiano, l’impianto è stato configurato per la gestione attraverso un’applicazione installata sugli smartphone autorizzati.
Il personale incaricato può quindi gestire i cicli previsti senza dover intervenire manualmente sulla centralina per ogni trattamento.
L’obiettivo non era soltanto automatizzare la parte tecnica della sanificazione, ma fornire al cliente uno strumento che potesse essere integrato concretamente nella gestione dello stabilimento.
Il collaudo: prima la distribuzione, poi il trattamento
Anche la fase di collaudo è stata organizzata progressivamente.
Prima dell’utilizzo dei formulati è stata effettuata la formazione del personale incaricato, con installazione e configurazione dell’applicazione sugli smartphone autorizzati e spiegazione delle principali modalità di funzionamento.
L’impianto è stato quindi avviato inizialmente utilizzando esclusivamente acqua.
In questo modo è stato possibile verificare la quantità e la distribuzione del liquido nelle differenti aree e valutare la copertura raggiunta senza utilizzare prodotto.
Dove necessario, gli ugelli sono stati calibrati singolarmente intervenendo su:
- orientamento;
- posizione;
- distribuzione.
Solo dopo aver raggiunto la configurazione prevista dal progetto è stato effettuato il primo ciclo effettivo di trattamento.
Per verificarne l’esito sono stati inoltre controllati i punti previsti e posizionate piastre di campionamento in aree prestabilite, successivamente recuperate e sottoposte alle verifiche previste.
L’esito positivo dei controlli ha permesso di completare il collaudo e consegnare l’impianto al cliente per la gestione autonoma.
I risultati: dalla dipendenza dall’intervento esterno alla gestione autonoma
Il cambiamento principale per il cliente è stato il passaggio da una sanificazione straordinaria che richiedeva ogni volta l’intervento di un fornitore esterno a un processo gestibile direttamente dal Facility Management.
Il personale incaricato può oggi programmare il trattamento dell’area produttiva e dei diversi laboratori sulla base delle necessità dello stabilimento, scegliendo le finestre temporali più compatibili con i cicli produttivi.
Questo ha permesso di ridurre drasticamente i tempi di attesa legati all’organizzazione di un intervento esterno e di rendere il trattamento disponibile nel momento in cui serve.
Il risultato non è quindi semplicemente una maggiore automazione.
La sanificazione è diventata parte integrante della gestione dello stabilimento, anziché un’attività straordinaria da organizzare ogni volta separatamente.
Dopo la consegna, il cliente ha inoltre comunicato di essere riuscito a effettuare autonomamente alcuni piccoli aggiustamenti alla configurazione, confermando la semplicità di gestione prevista durante la progettazione.
Un impianto pensato anche per evolvere
La configurazione non è stata progettata come un sistema chiuso.
La predisposizione per ulteriori 90 ugelli permette di ampliare la rete in funzione di futuri sviluppi industriali, mentre configurazione, elettronica e distribuzione possono essere adattate nel tempo qualora cambino processi o organizzazione dello stabilimento.
L’impianto diventa così un’infrastruttura tecnica capace di accompagnare l’evoluzione del processo produttivo.
Dalla bonifica straordinaria all’automazione della sanificazione
Le due case history raccontano due fasi dello stesso progetto.
Nella prima, ACR Ambiente ha analizzato una criticità microbiologica, definito un protocollo di bonifica e ne ha verificato il risultato.
Nella seconda, quel protocollo è diventato la base per progettare un sistema fisso capace di renderne l’esecuzione più autonoma, programmabile e ripetibile.
Il percorso può essere sintetizzato così:
ANALISI → PROTOCOLLO → VERIFICA → AUTOMAZIONE → GESTIONE AUTONOMA
È questo il significato di un impianto progettato su misura: non chiedere al processo produttivo di adattarsi a una macchina standard, ma sviluppare il sistema partendo dalle esigenze reali dello stabilimento.
Impianti automatici di sanificazione progettati sul processo produttivo
ACR Ambiente sviluppa soluzioni personalizzate partendo dall’analisi delle caratteristiche del sito, delle aree da trattare, dei protocolli, dei prodotti utilizzabili e delle esigenze operative del cliente.
Progettazione della rete, dosaggio, miscelazione, distribuzione, automazione e gestione da remoto vengono definiti in funzione dello specifico processo produttivo.
Perché automatizzare una sanificazione non significa semplicemente installare una rete di ugelli: significa trasformare un protocollo tecnico in un processo controllabile, ripetibile e integrato nell’attività dello stabilimento.