


Sanificazione straordinaria in un polo chimico-biologico: un protocollo su misura per un problema produttivo
In alcuni ambienti industriali la sanificazione non riguarda soltanto il mantenimento delle condizioni igieniche: può diventare un elemento direttamente collegato alla continuità e all’efficienza del processo produttivo.
È quanto avvenuto in un polo chimico-biologico nel quale ACR Ambiente è intervenuta per affrontare una problematica microbiologica riconducibile a contaminazione fagica.
Per ragioni di riservatezza non vengono riportate informazioni che possano identificare il cliente o lo stabilimento. Il caso permette però di mostrare concretamente come viene progettato un intervento di sanificazione straordinaria quando ambienti, processi e requisiti produttivi richiedono una soluzione specifica.
Il problema iniziale: una contaminazione che interferiva con il processo produttivo
La criticità rilevata dal cliente interessava una fase del processo produttivo basata sulla fermentazione.
In presenza della contaminazione, durante l’avvio dei fermentatori il processo poteva non completarsi correttamente, con una conseguente riduzione dei volumi ottenuti e, nelle situazioni più critiche, la necessità di interrompere il ciclo produttivo.
Non si trattava quindi di programmare una normale sanificazione periodica.
L’esigenza era realizzare una bonifica straordinaria e approfondita degli ambienti produttivi e dei laboratori, con l’obiettivo di ripristinare condizioni igieniche adeguate e ridurre il rischio di contaminazioni in grado di interferire con il processo.
A rendere il progetto ancora più complesso contribuivano le caratteristiche dello stabilimento.
Il sito lavora infatti per mercati e filiere differenti, con requisiti legati, a seconda delle produzioni, ad ambiti e standard diversi, tra cui Kosher, Halal, HACCP, cosmetico e farmaceutico.
Ogni scelta relativa ai prodotti e alle modalità di intervento doveva quindi essere valutata non soltanto dal punto di vista tecnico, ma anche rispetto alle specifiche esigenze produttive e documentali del cliente.
A questo si aggiungeva un ulteriore elemento: la rapidità di intervento. Una contaminazione poteva richiedere una bonifica in tempi molto stretti, perché un eventuale fermo del processo aveva conseguenze dirette sull’attività produttiva.
Cosa è stato fatto: dall’analisi iniziale a un protocollo di bonifica su misura
Prima di definire il trattamento, ACR Ambiente ha analizzato le condizioni degli ambienti e individuato i punti sui quali concentrare il monitoraggio.
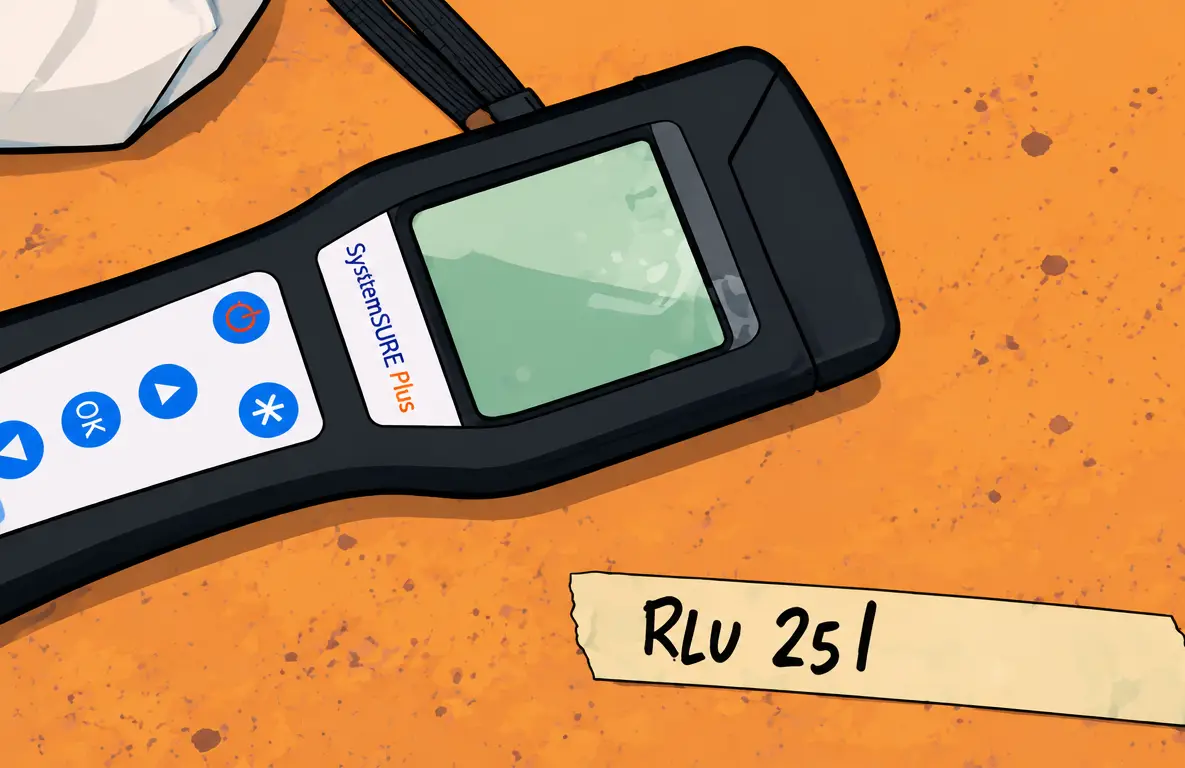
Il monitoraggio ATP prima dell’intervento
La situazione iniziale è stata valutata anche mediante bioluminometro e test ATP, effettuando misurazioni su circa una dozzina di punti tra superfici, pavimentazioni e attrezzature.
Il test ATP permette di rilevare la presenza di materiale organico sulle superfici attraverso un valore espresso in RLU, Relative Light Units. Non identifica quali microrganismi siano presenti e non sostituisce un’analisi microbiologica specifica, ma fornisce un dato quantitativo utile per monitorare le condizioni igieniche dei punti campionati e confrontarle prima e dopo il trattamento.
Tra le criticità individuate è emersa in particolare una pavimentazione antiscivolo. La sua conformazione poteva favorire la ritenzione di residui organici e rendere più complessa l’efficacia delle normali operazioni di pulizia.
Il monitoraggio ha quindi contribuito a individuare i punti sui quali concentrare l’attenzione durante la successiva bonifica.
La definizione del protocollo insieme al cliente
Una volta analizzato l’ambiente, ACR ha lavorato alla definizione del protocollo confrontandosi anche con il laboratorio e il reparto biologico interno del cliente.
La scelta non poteva infatti basarsi esclusivamente sull’efficacia di un principio attivo.
Era necessario considerare contemporaneamente le caratteristiche delle superfici, le apparecchiature presenti, le modalità di applicazione, le esigenze del processo produttivo e la documentazione richiesta per le differenti produzioni realizzate nello stabilimento.
Sono stati quindi valutati formulati a base di perossido di idrogeno e, per specifiche applicazioni, combinazioni comprendenti acido peracetico/perossido.
La soluzione da utilizzare nelle diverse fasi è stata individuata insieme al cliente, verificandone compatibilità e requisiti documentali.
Allo stesso tempo sono state individuate le superfici sulle quali intervenire e gli elementi che richiedevano invece protezione o esclusione dal trattamento, come apparecchiature elettriche, quadri, prese, sensori, strumenti e materiali sensibili.
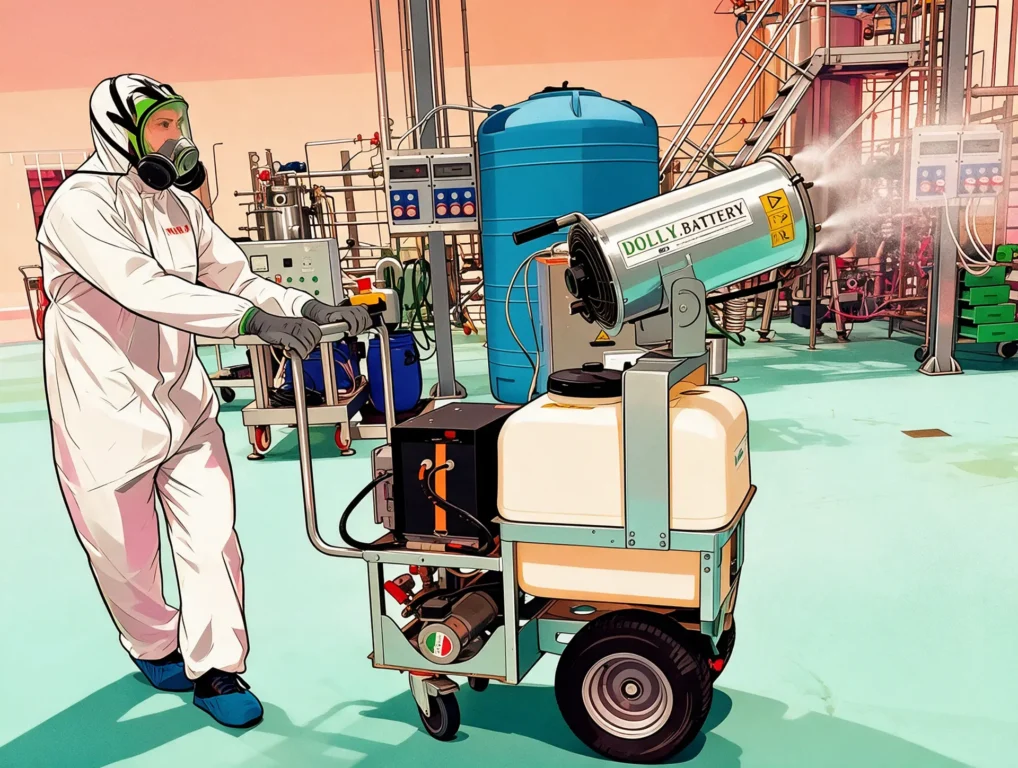
Due modalità di trattamento complementari
Per la bonifica non è stata scelta un’unica tecnica.
Il protocollo ha previsto due modalità di intervento complementari, pensate per agire su esigenze differenti.
Una prima fase mediante tecnologia ULV – Ultra Low Volume ha permesso di intervenire sulle superfici e sui punti individuati durante il sopralluogo, tra cui pavimentazioni, scale, supporti metallici, basamenti e superfici di appoggio.
A questa è seguito un trattamento ambientale, destinato a completare l’intervento raggiungendo anche interstizi, volumi e aree difficilmente accessibili attraverso la sola applicazione superficiale.
La combinazione delle due tecniche è stata quindi parte integrante del protocollo: non un trattamento standard applicato indistintamente, ma una procedura costruita sulla conformazione e sulle criticità dello stabilimento.
Un intervento organizzato anche per rispondere rapidamente
La componente tecnica non è stata l’unico elemento da gestire.
La possibile necessità di intervenire rapidamente in caso di nuove criticità ha portato ACR Ambiente a organizzare anche la propria capacità operativa, mantenendo attrezzature e mezzi predisposti per poter effettuare una bonifica straordinaria in tempi compatibili con le esigenze dello stabilimento.
In un processo produttivo nel quale un fermo può avere conseguenze rilevanti, anche la capacità di risposta diventa infatti parte della soluzione.
I risultati: valori ATP pari a zero nei punti monitorati
Il monitoraggio ATP è stato ripetuto durante e al termine dell’intervento utilizzando i punti individuati nella fase iniziale.
Dopo la prima fase di trattamento è stato registrato un abbattimento significativo dei valori ATP nei punti critici.
Al termine dell’intero protocollo, la relazione tecnica ha rilevato valori ATP pari a zero in tutti i punti sottoposti al monitoraggio finale.
Il dato documenta il risultato raggiunto sulle superfici monitorate rispetto all’indicatore utilizzato e agli obiettivi di bonifica stabiliti.
È importante distinguere questo risultato dalla ricerca microbiologica specifica: il test ATP misura la presenza di materiale organico residuo sulle superfici, ma non identifica né quantifica direttamente eventuali batteriofagi.
Il valore della procedura è quindi anche nella possibilità di confrontare dati raccolti prima e dopo l’intervento, verificando in maniera misurabile le condizioni dei punti sottoposti al monitoraggio.
Dalla bonifica straordinaria a una soluzione più facilmente ripetibile
Il risultato dell’intervento ha fatto emergere una seconda esigenza.
La bonifica straordinaria aveva permesso di definire e verificare un protocollo efficace rispetto agli indicatori monitorati, ma ripetere ogni volta una procedura di questo tipo richiedeva l’organizzazione di personale, attrezzature e trattamenti e soprattutto il coordinamento con i fermi dell’impianto produttivo.
La domanda è quindi cambiata.
Non più soltanto: come intervenire in presenza della criticità?
Ma: come rendere il trattamento più rapido, ripetibile e compatibile con l’operatività dello stabilimento?
Da questa esigenza è nato il passaggio successivo del progetto: lo studio, insieme al cliente, di un impianto fisso e automatizzato di sanificazione, capace di trasformare il protocollo precedentemente definito in un processo più facilmente gestibile nel tempo.
Un progetto che parte quindi dalla stessa logica seguita durante la bonifica straordinaria: analizzare il problema, definire il protocollo, verificarne il risultato e solo successivamente progettare il sistema più adatto per renderlo ripetibile.
Ed è proprio l’impianto automatico sviluppato per questo stabilimento il protagonista della prossima case history.
Sanificazioni industriali progettate sulle esigenze del processo
In ambienti produttivi complessi non esiste un protocollo valido indistintamente per ogni situazione.
Tipologia di produzione, superfici, apparecchiature, requisiti documentali, tempi di intervento e obiettivi della sanificazione devono essere valutati prima di scegliere prodotti e tecniche applicative.
ACR Ambiente affianca industrie, laboratori e siti produttivi nell’analisi delle criticità, nella definizione dei protocolli di sanificazione, nel monitoraggio mediante test ATP e nella progettazione di soluzioni personalizzate, comprese configurazioni automatiche per trattamenti programmabili e ripetibili.
Ogni intervento parte dalle caratteristiche reali del sito e dalle esigenze del processo produttivo.
